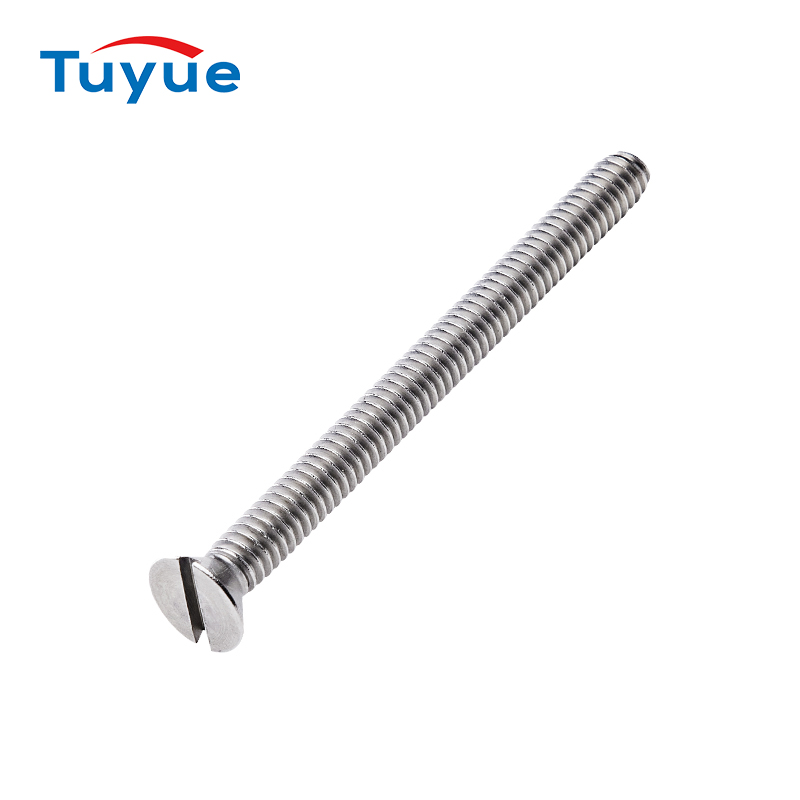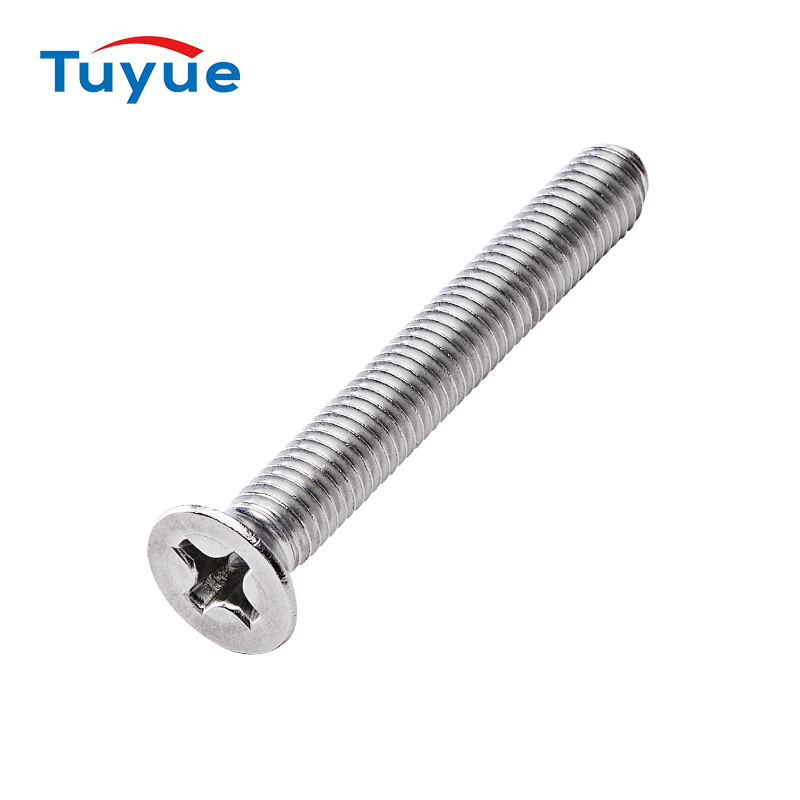
پیچ سر صاف DIN 965، که به طور رسمی به عنوان پیچ سر صاف فرورفته متقاطع با رزوه متریک تعریف می شود، یک پیچ ماشینی است که پس از اتصال کامل، به گونه ای طراحی شده تا هم سطح یا پایین سطح ماده اتصال قرار گیرد. ویژگی بارز آن، زاویه سر فرورفته ۹۰ درجه آن است که با فرورفتگی عرضی فیلیپس (نوع H) یا پوزیدریف (نوع Z) ترکیب شده و انتقال گشتاور از طریق یک درایور معمولی با سر عرضی را ممکن می سازد.
DIN 965 که تحت مؤسسه آلمانی استانداردسازی (Deutsches Institut für Normung) استاندارد شده، به طور گسترده در تولیدات اروپا و جهان به عنوان معیاری برای اتصال نصب هم سطح پذیرفته شده است. این استاندارد ارتباط نزدیکی با ISO 7046-1 (فرورفتگی فیلیپس) و ISO 7046-2 (فرورفتگی پوزیدریف) دارد و مهندسان اغلب این دو مشخصات را در محدوده تلرانس قابل تعویض می دانند. در عمل، DIN 965 همچنان رایج ترین عنوان در تأمین صنعتی در سراسر جهان استناد می شود.
به عنوان یک مورد اعتمادسخت افزار و بست هاتأمین کننده، شرکت واردات و صادرات ژجیانگ جیاشینگ تویوئه، بولت های DIN 965 را به مشتریان در بیش از ۵۰ کشور تولید و صادر می کند و از نظر ابعاد کامل و مکانیکی با استاندارد مطابقت دارد.
پیچ های DIN 965 در سری رزوه های درشت و متریک تولید می شوند. پوشش قطر اسمی استاندارد از M2 تا M10 است و M3، M4، M5، M6 و M8 فعال ترین اندازه های تجاری هستند. گام رزوه از پیش فرض های زاویه درشت ISO 68-1 پیروی می کند: M3 × 0.5، M4 × 0.7، M5 × 0.8، M6 × 1.0، M8 × 1.25، M10 × 1.5. انواع ریز وجود دارند اما مطابق مشخصات مشتری تولید می شوند نه به عنوان کالای استاندارد کاتالوگ شده.
زاویه سر فرورفته ۹۰° ± ۱ درجه است که بین دو طرف مخالف مخروط اندازه گیری می شود. قطر سر (dk) و ارتفاع سر (k) از یک رابطه تناسبی ثابت برای هر قطر اسمی پیروی می کنند. برای مقایسه: M4 مقدار dk ≈ ۸.۰ میلی متر و k ≈ ۲.۲ میلی متر می دهد؛ M6 مقدار dk ≈ ۱۲.۰ میلی متر و k ≈ ۳.۳ میلی متر می دهد؛ M8 مقدار dk ≈ ۱۶.۰ میلی متر و k ≈ ۴.۴ میلی متر دارد. این مقادیر برای کلاس تلرانس ترجیحی (متوسط) اعمال می شوند. نوع سطح بالایی کمی گنبدی یا صاف توسط خریدار در محل سفارش مشخص می شود.
DIN 965 H فرورفتگی فیلیپس (نوع H) را طبق ISO 4757 مشخص می کند.
DIN 965 Z طبق ISO 4757 فرورفتگی Pozidriv (نوع Z) را مشخص می کند.
عمق فرورفتگی و شکل آن مستقیما بر مقاومت در برابر خاموش شدن تأثیر می گذارد. پوزیدریف انتقال گشتاور قابل توجهی بهبود یافته ارائه می دهد و در خطوط مونتاژ خودکار و کاربردهایی که نیاز به چرخه های مکرر اتصال دارند، ترجیح داده می شود.
شفت های کاملا رزوه دار برای طول هایی تا حدود ۳۰ میلی متر استاندارد هستند؛ شفت های نیمه رزوه دار در طول های بلندتر طبق راهنمای ضمیمه DIN 965 دیده می شوند. طول اسمی (l) بسته به قطر بین ۳ میلی متر تا ۸۰ میلی متر متغیر است. طول از زیر مخروط سر تا نوک گلنگدن اندازه گیری می شود.
تلرانس های رزوه مطابق با ISO 965-1، کلاس تلرانس 6g برای رزوه خارجی است. صاف بودن و سطح بندی مطابق با الزامات استاندارد بعدی DIN 965 بررسی شده و با ISO 4759-1 (تلرانس های بست ها) مقایسه می شود.
فولاد کم کربن (معادل AISI 1010–1018 یا گریدهای چینی GB Q235/Q345) ماده پایه برای پیچ های استاندارد DIN 965 است. سرد و سپس نورد رزوه جریان دانه ثابت و خواص مکانیکی قابل اعتماد ایجاد می کند.
کلاس Property 4.8 رایج ترین طبقه بندی برای پیچ های ساده DIN 965 از فولاد کربنی است. کلاس Property 8.8 با فولاد کربن متوسط و عملیات حرارتی مناسب قابل دستیابی است و کاربردهایی را پوشش می دهد که نیاز به مقاومت کششی بالاتر دارند.
درجه های آستنیتی A2 (AISI 304) و A4 (AISI 316) بخش مقاوم در برابر خوردگی غالب هستند. A2 مقاومت کافی در محیط های داخلی یا با رطوبت ملایم فراهم می کند؛ A4 برای کاربردهای دریایی، فرآوری شیمیایی یا سازه های بیرونی که نگرانی در معرض کلرید وجود دارد، مشخص شده است.
ماواشرهای پیچ مهره ای استیل ضدزنگبرد شامل DIN 965 در کلاس های ویژگی A2-70 و A4-70 است که به معنای حداقل مقاومت کششی ۷۰۰ مگاپاسکال است.
پیچ های برنجی DIN 965 برای کاربردهای الکتریکی و تزئینی که در آن ها رسانایی یا کیفیت ظاهری حیاتی است، استفاده می شوند. انواع آلومینیومی کاهش وزن برای مجموعه های مجاور هوافضا یا لوازم الکترونیکی مصرفی ارائه می دهند.
انتخاب پوشش سطحی بر مقاومت در برابر خوردگی، پوشش ابعادی، ضریب اصطکاک و تطابق با مقررات (به ویژه در مورد RoHS و REACH) تأثیر می گذارد. گزینه های اصلی زیر هستند:
آبکاری الکتریکی روی (پسیواسیون شفاف / زرد / سیاه): رایج ترین پوشش برای پیچ های فولاد کربنی DIN 965. ضخامت پوشش معمولا بین ۵ تا ۱۲ میکرومتر است. پاسیواسیون کرومات زرد حفاظت فداکارانه اضافی فراهم می کند. پسیواسیون سیاه برای تمایز بصری و مقاومت متوسط در برابر خوردگی استفاده می شود.
گالوانیزه کردن با غوطه ور گرم: لایه ای ضخیم تر از روی (۴۵ تا ۸۵ میکرومتر) تولید می کند که برای نوردهی سنگین در فضای باز مناسب است. تحمل رزوه باید قبل از گالوانیزه کردن تنظیم شود زیرا پوشش ماده قابل توجهی به فرم رزوه اضافه می کند.
داکرومت (Geomet): پوشش روی-آلومینیومی پایه آب که شش برابر مقاومت اسپری نمک نسبت به آبکاری الکتریکی استاندارد را ارائه می دهد و ریسک شکنندگی هیدروژنی ندارد. در زیرمجموعه های خودرویی ترجیح داده می شود.
آبکاری نیکل: برای پوشش های تزئینی یا مقاوم در برابر خوردگی ملایم که در لوازم الکترونیکی مصرفی و سخت افزار مبلمان رایج است، استفاده می شود.
فسفات + روغن (پارکریزینگ): پوشش تبدیل که نگهداری روغن را بهبود می بخشد و به عنوان حامل روان کننده پیش مونتاژ و مهارکننده خوردگی برای کاربردهای داخلی استفاده می شود.
ساده (خودرنگی): بدون پوشش سطحی برای کاربردهایی که مهندس فرآیند پوشش دهی خود را پس از ماشین کاری یا در محیط های داخلی غیرخورنده مشخص می کند، عرضه می شود.
کلاس خاصیت، عملکرد مکانیکی یک پیچ را مستقل از خانواده مواد آن تعریف می کند.
کلاس ۴.۸ (فولاد کربن): مقاومت کششی ≥ ۴۲۰ مگاپاسکال، مقاومت تسلیم ≥ ۳۴۰ مگاپاسکال، کشیدگی ≥ ۱۴٪.
کلاس ۸.۸ (فولاد کربن متوسط، سرد و سخت شده): مقاومت کششی ≥ ۸۰۰ مگاپاسکال، مقاومت تسلیم ≥ ۶۴۰ مگاپاسکال.
کلاس A2-70 (استیل ۳۰۴): مقاومت کششی ≥ ۷۰۰ مگاپاسکال، تنش بار ۰.۲٪ ≥ ۴۵۰ مگاپاسکال.
کلاس A4-70 (استیل ۳۱۶): آستانه های مکانیکی مشابه A2-70 با مقاومت بهتر در برابر خوردگی چاله ها.
مقادیر سختی برای درجه های فولاد کربنی در ISO 898-1 مشخص شده اند؛ برای درجه های فولاد ضدزنگ در ISO 3506-1 مشخص شده اند. تیم کنترل کیفیت تویو سختی را در قطعات تولید طبق این استانداردهای مرجع بررسی می کند.
DIN 965 استاندارد اصلی است و ارجاعات متقابل زیر معمولا در مستندات مهندسی مشاهده می شود:
ISO 7046-1: پیچ های سر صاف فرورفته با فرورفتگی عرضی نوع H — درجه محصول A.
ISO 7046-2: پیچ های سر صاف فرورفته با فرورفتگی عرضی نوع Z — درجه محصول A.
ISO 15065: پیچ های سر صاف فرورفته با فرورفتگی هگزالوبولار (نه DIN 965، اما اغلب در خرید اشتباه گرفته می شود).
ASME B18.6.3: معادل آمریکای شمالی برای پیچ های ماشینی با سر صاف، با رزوه های اینچ یکپارچه (عملکردی مشابه اما از نظر ابعاد) استفاده می کنند.
JIS B 1111: معادل استاندارد صنعتی ژاپن، با هندسه ای تقریبا یکسان.
وقتی اسناد تدارکات بین المللی به طور همزمان به DIN 965، ISO 7046 یا ارجاعات متقابل معادل اشاره می کنند، تیم فنی تویو بررسی می کند که کدام سری ابعادی اولویت دارد و تولید را بر اساس آن هماهنگ می کند.
میله سیمی به قطر دقیق کشیده می شود، به دستگاه سرآبی سرد تغذیه می شود و با تناژ بالا ضربه می خورد تا پروفیل سر فرورفته را در یک کورس یا تدریجی شکل دهد. سرسردی ماده را سخت می کند و عملکرد کششی و خستگی را نسبت به معادل های ماشین کاری شده بهبود می بخشد.
رزوه های نورد شده — که با جابجایی ماده بین قالب های سخت شده به جای برش تولید می شوند — پروفایل شعاع ریشه برتر، تنش های باقی مانده فشاری و مقاومت در برابر خستگی نسبت به رزوه های برش خورده را ارائه می دهند. تمام تولیدات استاندارد DIN 965 در تویوه از نورد رزوه ای استفاده می کنند.
کلاس ملک 8.8 و بالاتر نیازمند عملیات سردکننده و تمپر است. محتوای کربن، محیط سردکننده (روغن یا آب)، دمای تمپرینگ و مدت زمان فرآیند در پنجره های فرآیندی تنگ کنترل شده و با آزمایش سختی داخلی تأیید می شود.
خطوط آبکاری الکتروپلیت، تجهیزات کاربردی داکرومت و مخازن فسفات تحت برگه های فرآیندی که به مشخصات ASTM، ISO و کنترل کیفیت داخلی مربوطه ارجاع می دهند، کار می کنند. آزمایش پاشش نمک طبق استاندارد ISO 9227 (ASTM B117) روی قطعات نمونه برداری شده انجام می شود.
سیستم مدیریت کیفیت تویو دارای گواهی ISO 9001 است. هر دسته تولیدی پیچ های DIN 965 تحت توالی بازرسی زیر قرار می گیرد:
میله سیم ورودی: بررسی گواهی ترکیب شیمیایی و بررسی نقطه ای سختی آن.
در حین فرآیند: بازرسی ابعادی هندسه سر، عمق فرورفتگی، قطر شفت و فرم رزوه با استفاده از اندازه گیری کالیبره شده و مقایسه گرهای نوری.
کالاهای نهایی: بازرسی بصری، قبولی/رد گیج رزوه (Go/No-Go طبق ISO 1502)، نمونه برداری تست کششی و تست درگیری با گشتاور فرورفتگی طبق ISO 4757.
پوشش: اندازه گیری ضخامت (Fischer XRF یا القای مغناطیسی طبق ISO 2178/ISO 2360)، چسبندگی و ساعات اسپری نمک بر اساس گواهی دسته ای.
گزارش های کامل آزمایش مواد (MTR)، گزارش های ابعادی و گواهی های تصفیه سطحی برای هر سفارش ارسال شده بنا به درخواست در دسترس هستند. به ما مراجعه کنیددامنه محصولاتتا تعهد کامل ما به کیفیت را در تمام خانواده های بست دار ببینیم.
ماده دریافت کننده باید از قبل سوراخ کاری شده و به زاویه و قطر صحیح (۹۰ درجه) خاکستری شود. یک کانترسینک کوچک، سر پیچ را به بالای سطح فشار می دهد؛ یک کانترسینک بزرگ باعث فرو رفتن سر پیچ به زیر می شود و کارایی گیره را کاهش می دهد. برش دهنده های کانترسینک با زاویه ۹۰ درجه به طور گسترده از تأمین کنندگان استاندارد ابزار در دسترس هستند. قطر پیشنهادی کانترسینک برابر با dk اندازه پیچ انتخاب شده طبق جدول DIN 965 بعدی است.
از اندازه مناسب درایور فیلیپس یا پوزیدریف که با شماره فرورفتگی مهر شده یا مشخص شده روی پیچ استفاده شود. عدم تطابق بین اندازه درایور و فرورفتگی علت اصلی آسیب بادامک و حذف فرورفتگی است. برای M3–M4: PH1 / PZ1. برای M5–M6: PH2 / PZ2. برای M8–M10: PH3 / PZ3.
گشتاورهای نصبتی پیشنهادی برای DIN 965 کلاس خاصیت 4.8 (شرایط روانکاری، ضریب اصطکاک μ = 0.12): M4: 2.5 نیوتن متر؛ M5: 5.0 نیوتن متر؛ M6: 8.5 نیوتن متر؛ M8: 20.0 نیوتن متر. برای فولاد ضد زنگ A2-70، همان پوشش گشتاور را اعمال کنید اما از روان کننده ضد چنگ (دی سولفید مولیبدن یا بر پایه مس) برای جلوگیری از زد شدن در هنگام نصب استفاده کنید.
پیچ های استاندارد DIN 965 فاقد ویژگی های قفل شونده هستند. در مواردی که مقاومت در برابر لرزش لازم است، چسب قفل کننده رزوه (مثلا Loctite 243 با مقاومت متوسط)، پچ نایلونی پیش نصب شده روی رزوه یا جفت شدن با واشر قفل را مشخص کنید. برای مجموعه های با لرزش بالا، برای راهنمایی انتخاب بست ها با تیم مهندسی تویو مشورت کنید.
نصب هم سطح، نیاز عملکردی تعیین کننده ای است که انتخاب DIN 965 را در طیف وسیعی از صنایع هدایت می کند:
الکترونیک و دستگاه های مصرفی: نصب برد مدار، پنل های قاب، مجموعه دستگاه های دستی — هر جایی که سر بیرون زده قطعات مجاور یا زیبایی شناسی را مسدود کند.
داخل خودرو و تزئینات: مجموعه داشبورد، پنل های درب و پوشش ریل صندلی برای رعایت کیفیت سطح و ایمنی سرنشینان به بست های صاف نیاز دارند.
مبلمان و کابینت ها: مبلمان فلت پک، اسلایدهای کشو و صفحات لولا از DIN 965 استفاده می کنند که نیاز به پوشش سطح صاف دارد.
ساخت ورق فلزی: محفظه های الکتریکی، پنل های کلید، قاب های کانال تهویه مطبوع و کابینت های کنترل به پیچ های فرورفته برای حفظ صاف سطوح داخلی متکی هستند.
سازه های نصب خورشیدی و فتوولتائیک: اتصال هم سطح در مجموعه های قاب آلومینیومی از برآمدگی های تیز که می تواند به عایق سیم کشی آسیب برساند، جلوگیری می کند. ما متعهد هستیمبست های ماژول خورشیدی و فتوولتائیکبرد مکمل DIN 965 در راه حل های کامل نصب PV است.
مونتاژ ماشین عمومی: پوشش ها، محافظ ها، براکت ها و پنل های دسترسی در فرآوری مواد غذایی، بسته بندی و ماشین آلات صنعتی.
ساخت و سازه های فولادی: استفاده شده با قطعات مهر و چارچوب فولادی؛ به ما مراجعه کنیدقطعه استمپینگ، قاب آهنی، گوشه فولادیسری محصولات برای مؤلفه های مکمل.
DIN 965 در مقابل DIN 963 (فرورفتگی شکاف دار): DIN 963 از یک فرورفتگی مستقیم استفاده می کند. DIN 965 از فرورفتگی عرضی (Phillips یا Pozidriv) استفاده می کند. فرورفتگی عرضی امکان انتقال گشتاور بالاتر را فراهم می کند و برای مونتاژ ابزارهای برقی ترجیح داده می شود.
DIN 965 در مقابل DIN 7991 (هگزالوبولار / Torx Countersunk): DIN 7991 از درایو داخلی شش لوب استفاده می کند که انتقال گشتاور بالاتر و عمر راننده طولانی تر در مونتاژ خودکار را ارائه می دهد. DIN 965 همچنان در جایی ترجیح داده می شود که ابزارهای استاندارد فیلیپس یا پوزیدریف استاندارد زیرساخت باشند.
DIN 965 در مقابل DIN 966 (سر فرورفته برجسته / بیضی): DIN 966 دارای پروفیل سر کمی گنبدی برای کاربردهای تزئینی است. DIN 965 در صورت فرورفتگی صحیح نتیجه کاملا هم سطح یا زیر سطح را ارائه می دهد.
پیچ های DIN 965 در قالب های استاندارد زیر عرضه می شوند: کارتن فله (کیسه PE داخلی + جعبه بیرونی)، سینی پلاستیکی (برای تغذیه خودکار خط مونتاژ)، و نوار قرقره وکیوم شده (برای اندازه های سازگار با پیک اند پلیس زیر M4). بسته بندی سفارشی طبق مشخصات مشتری — شامل برچسب گذاری، بارکدهای قابل ردیابی دسته و کیت های اندازه مخلوط — برای مشتریان OEM در دسترس است.
مقادیر حداقل سفارش بسته به اندازه، ماده و پوشش متفاوت است. اقلام استاندارد فولاد کربنی معمولا آستانه های MOQ پایین تری دارند؛ گریدهای سفارشی ضدزنگ یا پوشش های ویژه به حجم حداقلی بالاتری برای پشتیبانی از راه اندازی تولید نیاز دارند. مستقیما با تیم تویو از طریق ما تماس بگیریدصفحه تماسبرای فهرست قیمت های فعلی و برنامه MOQ.